دستگاه بافندگی (دار قالی): ابزاری که تاریخ نساجی را رقم زد
ترجمه رزمد «Loom»
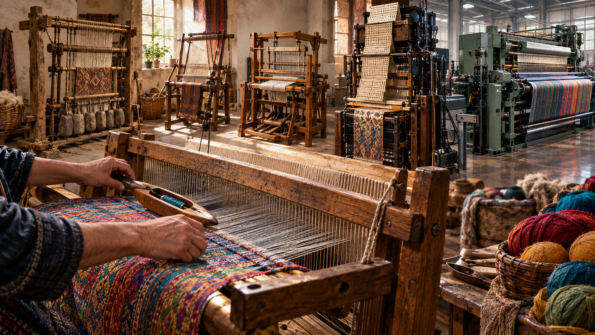
دستگاه بافندگی (loom) وسیلهای است که برای بافتن پارچه و تاپیستری به کار میرود. هدف اصلی هر دستگاه بافندگی نگهداشتن نخهای تار در حالت کشیده است تا بافتن نخهای پود آسانتر شود. شکل دقیق دستگاه و مکانیسم آن ممکن است متفاوت باشد، اما کارکرد اساسی یکسان است.
ریشهشناسی و کاربرد
واژهی «loom» از انگلیسی کهنِ geloma گرفته شده است که از پیشوندِ ge- (پیشوند تکمیلی) و loma تشکیل یافته؛ ریشهی loma منشأ نامعلومی دارد. کلِ واژهی geloma به معنای هر نوع ظرف، ابزار یا ماشین بود. در ۱۴۰۴ واژهی «lome» برای اشاره به ماشینی به کار رفت که بافتنِ نخ به پارچه را ممکن میساخت. تا ۱۸۳۸ واژهی «loom» معنای افزودهای یافت و به ماشینی برای بههمبافتن نخ اطلاق شد.
اجزا و عملکردها
ساختار پایه
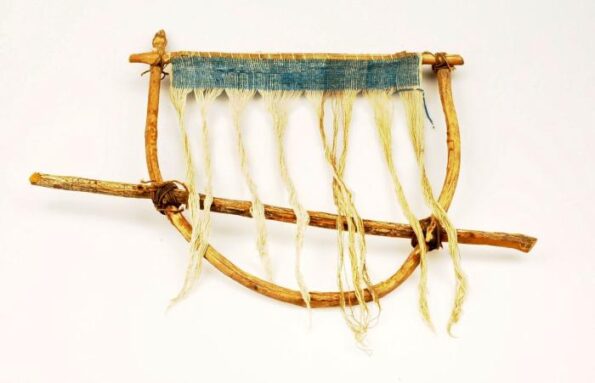
«Tropenmuseum Royal Tropical Institute Objectnumber 403-150 Toestel voor het vervaardigen van kral» — تصویر: Collectie Wereldmuseum (v/h Tropenmuseum), part of the National Museum of World Cultures — CC BY-SA 3.0 — ویکیمدیا کامنز
بافندگی روی دو دسته نخ یا رشته انجام میشود که از میان یکدیگر میگذرند. نخهای تار آنهایی هستند که روی دستگاه کشیده میشوند (از ریشهی هند و اروپایی اولیهی *werp به معنای «خم کردن»). هر نخ پود (یعنی «آنچه بافته میشود») به گونهای وارد میشود که از روی و زیرِ نخهای تار بگذرد.
انتهاهای نخهای تار معمولاً به تیرکها بسته میشوند. یک سر به یک تیرک و سر دیگر به تیرک دوم بسته میشود تا همهی نخهای تار موازی و همطول باشند. تیرکها از هم فاصله نگه میدارند تا نخهای تار در کشش باقی بمانند.
بافتن پارچه از یک سرِ نخهای تار آغاز میشود و به سمت سر دیگر پیش میرود. تیرکی که در سمت پارچهی تمامشده قرار دارد «تیرک پارچه» نامیده میشود. تیرک دیگر «تیرک تار» خوانده میشود.
تیرکها ممکن است به صورت قرقره به کار روند تا بافنده بتواند پارچهای بلندتر از دستگاه ببافد. همزمان با بافت پارچه، نخهای تار به تدریج از تیرک تار باز میشوند و بخش بافتهشدهی پارچه روی تیرک پارچه (که قرقرهی جمعکننده نیز نامیده میشود) پیچیده میشود. بخشی از پارچه که بافته شده اما هنوز روی قرقرهی جمعکننده پیچیده نشده «لبهی بافت» (fell) نامیده میشود.
همهی دستگاههای بافندگی دو تیرک ندارند. برای نمونه، دستگاههای بافندگی وزنهدارِ تار تنها یک تیرک دارند؛ نخهای تار از این تیرک آویزان میشوند. انتهاهای پایینی نخهای تار به وزنههای آویزانِ دستگاه بسته میشوند.
حرکات
یک دستگاه بافندگی باید سه حرکت اصلی انجام دهد: دهانهسازی، پودگذاری، و کوبیدن.
- دهانهسازی (Shedding). دهانهسازی عبارت است از کنار کشیدن بخشی از نخهای تار به منظور ایجاد دهانه (فضای میان نخهای تارِ بالاکشیده و نکشیده). دهانه همان فضایی است که نخ پودِ حملشده توسط ماکو از میان آن میگذرد و پود را شکل میدهد.
- دهانهها ممکن است ساده باشند: برای نمونه، بالا کشیدنِ یکدرمیانِ همهی نخهای فرد و زوج، بافتِ پردهای (tabby weave) ایجاد میکند (این دو دهانه، دهانه و ضددهانه نامیده میشوند). توالیهای پیچیدهتر دهانهسازی میتوانند بافتهای پیچیدهتری مانند توییل (twill) ایجاد کنند.
- پودگذاری (Picking). یک عبور تکِ نخ پود از یک سوی دستگاه به سوی دیگر، از میان دهانه، «یک پود» (pick) نامیده میشود. پودگذاری عبارت است از گذراندن نخ پود از میان دهانه. سپس پیش از وارد کردنِ پود جدید، دهانهی جدیدی تشکیل میشود.
- دستگاههای بافندگی ماکویی معمولی میتوانند با سرعتی در حدود ۱۵۰ تا ۱۶۰ پود در دقیقه کار کنند.
- کوبیدن (Battening). پس از پودگذاری، گذر جدید نخ پود باید به سمت لبهی بافت فشرده شود تا از ایجاد فاصلههای بزرگ و نامنظم میان نخهای پود جلوگیری شود. این فشردهسازی نخهای پود «کوبیدن» نامیده میشود.
معمولاً دو حرکت ثانویه نیز وجود دارد، زیرا پارچهی تازهبافتهشده باید روی تیرک پارچه پیچیده شود. این فرایند «جمعآوری» نامیده میشود. همزمان، نخهای تار باید از تیرک تار رها و باز شوند. برای اینکه دستگاه کاملاً خودکار شود، به یک حرکت سطح سوم نیاز دارد: سیستم توقف پود. این سیستم در صورت پاره شدن نخ پود، دستگاه را متوقف میکند. یک دستگاه بافندگی خودکار به ۰٫۱۲۵ تا ۰٫۵ اسببخار (۱۰۰ تا ۴۰۰ وات) برای کارکردن نیاز دارد.
اجزا
بنابراین یک دستگاه بافندگی معمولاً به دو تیرک و راهی برای نگه داشتن آنها از هم نیاز دارد. همچنین عموماً اجزای بیشتری برای سریعتر و آسانتر کردن دهانهسازی، پودگذاری و کوبیدن دارد. اغلب اجزایی نیز برای کمک به جمعآوری لبهی بافت وجود دارند.
ماهیت چارچوب دستگاه و ابزارهای دهانهسازی، پودگذاری و کوبیدن متفاوت است. دستگاههای بافندگی در انواع گوناگونی وجود دارند که بسیاری از آنها برای انواع خاصی از بافندگی تخصصی شدهاند. این دستگاهها همچنین با سبک زندگی بافنده تطبیق یافتهاند. برای نمونه، بافندگانِ کوچنشین تمایل دارند از دستگاههای سبکتر و قابلحملتر استفاده کنند، در حالی که بافندگانی که در خانههای شهری کوچک زندگی میکنند بیشتر از دستگاههای ایستادهی بلند یا دستگاههایی استفاده میکنند که هنگام عدم استفاده در فضایی کم جای میگیرند.
روشهای دهانهسازی
بافتن با عبور دستی نخ پود از روی و زیرِ نخهای تار ممکن است، اما کند است. برخی تکنیکهای تاپیستری از دهانهسازی دستی استفاده میکنند. دستگاههای بافندگی سوزنی و میخی نیز معمولاً هیچ ابزار دهانهسازی ندارند. فرشهای پرزدار عموماً برای پرز از دهانهسازی استفاده نمیکنند، زیرا هر نخ پرز به صورت جداگانه به تارها گره زده میشود؛ با این حال ممکن است برای نخ پودی که فرش را به هم نگه میدارد از دهانهسازی استفاده شود.
بافندگی معمولاً از دستگاههای تشکیلدهندهی دهانه استفاده میکند. این دستگاهها برخی از تارها را به هر سو میکشند تا دهانهای میان آنها شکل بگیرد و پود از میان آن عبور کند. روشهای گوناگونی برای تشکیل دهانه وجود دارد. دستکم باید دو دهانه شکل بگیرد: دهانه و ضددهانه. برای بافت تبی (tabby) دو دهانه کافی است؛ بافتهای پیچیدهتر، مانند بافتهای توئیل، بافتهای ساتن، بافتهای دایاپر و بافتهای تصویری (نقشدار)، به دهانههای بیشتری نیاز دارند.
میلهی هدل و چوب دهانه
میلههای هدل (heddle-rod) و چوبهای دهانه (shedding-stick) سریعترین روش بافندگی نیستند، اما ساختشان بسیار ساده است و تنها به چوب و نخ نیاز دارند. این ابزارها اغلب روی دارهای عمودی و کمربندی به کار میروند و امکان ایجاد بروکادهای تکمیلی پودی پیچیده را فراهم میکنند. همچنین روی دارهای تاپیسری مدرن نیز استفاده میشوند؛ چون تعویض مکرر رنگ پود در تاپیسری، بافت را کند میکند، بهکارگیری سیستمهای سریعتر و پیچیدهتر تشکیل دهانه صرفه ندارد. همین موضوع دربارهی دارهای قالی دستبافتِ گرهدار نیز صدق میکند؛ گرهزدن دستیِ هر نخ خواب به تار، بهمراتب بیشتر از بافتن چند نخ پود برای نگهداشتن خواب در جای خود وقت میبرد.
در سادهترین شکل خود، میلهی هدل صرفاً چوبی است که در عرض تارها قرار میگیرد و به تارهای جداگانهای بسته میشود. این چوب به همهی تارها بسته نمیشود؛ برای بافت تبی ساده، یک در میان به تارها متصل میگردد. حلقههای کوچک نخی که برای بستن تارها به میلهی هدل به کار میروند، هدل یا ریسمان (heddle یا leash) نامیده میشوند. هنگامی که میلهی هدل عمود بر تارها کشیده میشود، تارهای متصل به آن را از جای خود خارج میکند و دهانهای ایجاد میکند.
اجزای دار وزنهدار تار
یک دار وزنهدار تار با یک میلهی هدل. برای برچسبها به متن اصلی مراجعه کنید.
دار وزنهدار تار (به نمودار مراجعه کنید) معمولاً از یک یا چند میلهی هدل استفاده میکند. این دار دو تیرک عمودی دارد (C) که یک تیر افقی (D) را نگه میدارند؛ این تیر استوانهای است تا پارچهی بافتهشده بتواند دور آن پیچیده شود، و این امر هم امکان بافت پارچهای بلندتر از دار را فراهم میکند و هم ارتفاع کاری ارگونومیک را حفظ مینماید. تارها (F و A و B) از تیر آویزاناند و به چوب دهانه (E) تکیه دارند. میلهی هدل (G) با حلقههای نخی موسوم به ریسمان (H) به برخی از تارها (A، نه B) بسته شده است. بنابراین هنگامی که میلهی هدل بیرون کشیده میشود و در چنگکهای بیرونزده از تیرکها قرار میگیرد (بدون حرفگذاری، بدون اصطلاح فنی در منبع)، دهانه (۱) جای خود را به ضددهانه (۲) میدهد. با عبور پود از میان دهانه و ضددهانه بهنوبت، پارچه بافته میشود.
چند میلهی هدل را میتوان کنار هم به کار برد؛ برای نمونه، با سه میله یا بیشتر میتوان بافت توئیل را اجرا کرد.
روشهای دیگری نیز برای ایجاد ضددهانه وجود دارد. چوب دهانه (shed-rod) سادهتر و آسانتر از میلهی هدل نصب میشود و میتواند ضددهانه ایجاد کند. چوب دهانه (shedding stick، shed roll) صرفاً چوبی است که از میان تارها رد میشود. هنگامی که عمود بر تارها کشیده شود (یا برای چوبهای دهانهی پهن و تخت، به لبه چرخانده شود)، یک ضددهانه ایجاد میکند. ترکیب میلهی هدل و چوب دهانه میتواند دهانه و ضددهانهی موردنیاز برای بافت تبی ساده را ایجاد کند، چنانکه در ویدئو نشان داده شده است.
همچنین میلههای هدل شکافدار وجود دارند که تا نیمه اره شده و دارای شکافهای همفاصلهاند. هر تار از میان یک شکاف میگذرد. شکافهای فرد با شکافهای زوج ۹۰ درجه زاویه دارند. میله برای ایجاد دهانه و ضددهانه به جلو و عقب چرخانده میشود، به همین دلیل اغلب قطر بزرگی دارد.
بافت تبلت
بافت تبلت (tablet weaving) از کارتهایی با سوراخهای منگنهشده استفاده میکند. تارها از میان سوراخها عبور میکنند و کارتها پیچانده و جابهجا میشوند تا دهانههای متنوعی ایجاد شود. این فن تشکیل دهانه برای کارهای باریک به کار میرود. همچنین برای تکمیل لبهها نیز استفاده میشود؛ به این صورت که به جای دوخت لبه، نوارهای کناری تزئینی بافته میشوند.
هدلهای قلاب چرخان
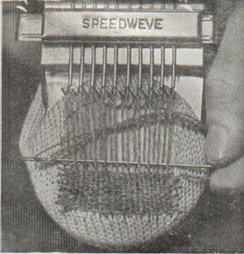
«Spede+Weve+Miniature+Loom+Model+1+Instructions (cropped to illustration)» — تصویر: Commercial instruction manual included with “Spede Weve, Lancashire’s smallest loom”, in the 1940s — مالکیتِ عمومی — ویکیمدیا کامنز
هدلهایی وجود دارند که از قلابهای چرخانِ تاشو ساخته شدهاند و با بالا و پایین بردن تارها، دهانه ایجاد میکنند. قلابها در حالت عمودی، نخهای پود را بهصورت افقی دور خود حلقه میکنند. اگر قلابها به یک سو یا سوی دیگر تا شوند، حلقهی پود میپیچد و یک یا سوی دیگر حلقه را بالا میبرد و بدین ترتیب دهانه و ضددهانه ایجاد میشود.
هدلهای صلب
هدلهای صلب را میتوان بدون قاب دار یا روی دار تکشافتی به کار برد. تارهای فرد از میان شکافها و تارهای زوج از میان سوراخهای دایرهای عبور میکنند، یا برعکس. دهانه با بالا بردن هدل و ضددهانه با پایین فشردن آن شکل میگیرد. تارهای داخل شکافها ثابت میمانند و تارهای داخل سوراخهای دایرهای به جلو و عقب کشیده میشوند. یک هدل صلب میتواند همهی تارها را در خود نگه دارد، هرچند گاهی از چند هدل صلب بهطور همزمان استفاده میشود.
برای بالا و پایین بردن هدل صلب میتوان از پاخور نیز استفاده کرد.
هدلهای غیرصلب
هدلهای صلب یا (فوق) را ‘صلب’ مینامند تا از هدلهای نخی و سیمی متمایز شوند. هدلهای صلب یکتکهاند، اما غیرصلبها چندتکهاند. هر تار هیلد (heald) مخصوص خود را دارد (که بهگونهای گیجکننده، هدل هم نامیده میشود). هیلد در هر دو سر (برای میلهها، که شافت هم نامیده میشوند) و در وسط یک حلقه دارد که ماهی (mail) نام دارد و تار از آن میگذرد. ردیفی از این هیلدها روی دو میلهی بالایی و پایینی کشیده میشوند؛ به مجموعهی میلهها، یا مجموعهی میلهها به همراه هیلدها، قاب هیلد گفته میشود که بهگونهای گیجکننده شافت و هارنس هم نامیده میشود. هیلدهای قابلتعویض و تعویضپذیر میتوانند کوچکتر باشند و بافتهای ظریفتری را ممکن سازند.
برخلاف هدل صلب، هدل انعطافپذیر نمیتواند تار را هل بدهد. این بدان معناست که حتی برای بافت تبی ساده نیز به دو قاب هیلد نیاز است. بافت توئیل به سه قاب هیلد یا بیشتر نیاز دارد (بسته به نوع توئیل)، و بافتهای تصویری پیچیدهتر به قابهای بیشتری نیاز دارند.
قابهای هیلد مختلف باید با مکانیسمی کنترل شوند که بتواند آنها را در هر دو جهت بکشد. در اکثر موارد توسط پاخورها کنترل میشوند؛ ایجاد دهانه با پاها، دستها را برای کار با ماکو آزاد میگذارد. با این حال، در برخی دارهای رومیزی، قابهای هیلد با اهرم نیز کنترل میشوند.
دارهای با پاخور
در دارهای پدالی، بافنده با پا و با فشار دادن پدالها کنترل دهانه را بر عهده دارد. پدالهای مختلف و ترکیبهای گوناگون آنها دهانههای متفاوتی پدید میآورند. بافنده باید توالی پدالزنی لازم برای تولید طرح را به خاطر بسپارد.
ساز و کار دقیقی که از طریق آن پدالها میلههای نخکش را کنترل میکنند، متفاوت است. دارهای پدالی با میلهی نخکش صلب وجود دارند، اما میلههای نخکش معمولاً انعطافپذیرند. گاهی پدالها مستقیماً به شافتها بسته میشوند (با یک بند Yشکل تا تراز بمانند). در روشی دیگر، ممکن است به چوبی به نام لام (lamm) بسته شوند که آن نیز به نوبهی خود به شافت متصل میشود تا حرکت را کنترلشدهتر و منظمتر کند. لام ممکن است بچرخد یا بلغزد.
دارهای متوازن (counterbalance) رایجترین نوع دار پدالی در سراسر جهان هستند، زیرا سادهاند و حرکتی روان، آرام و سریع دارند. قابهای میلهی نخکش دو به دو با طنابی که از روی قرقرهها یا غلتک نخکش میگذرد به هم متصلاند. هنگامی که یک قاب بالا میرود، قاب دیگر پایین میآید. یک جفت پدال برای کنترل یک جفت قاب لازم است. دارهای متوازن معمولاً با دو یا چهار قاب به کار میروند، هرچند برخی تا ده قاب دارند.
از لحاظ نظری، هر جفت قاب میلهی نخکش باید تعداد برابری از تارها را بکشد، بنابراین طرحهایی که میتوان روی آنها بافت محدود است. در عمل، اتصالات نسبتاً نامتوازن فقط دهانه را کمی کوچکتر میکنند؛ و چون دهانهی دار متوازن از نظر اندازه قابل تنظیم است و در مقایسه با سایر انواع دار از ابتدا کاملاً بزرگ است، بافتن پارچهی خوب روی یک دار متوازن با قابهای نخکش نامتوازن کاملاً امکانپذیر است، مگر آنکه دار بسیار کمعمق باشد (یعنی طول تاری که کشیده میشود کوتاه، کمتر از ۱ متر یا ۳ فوت باشد) که این موضوع، کشش نسبتاً ناهموار را تشدید میکند. البته محدودیت در طرحها هنگام بافتن طرحهای سادهتر، مانند تافته و توایل، نقصی به شمار نمیرود.
دارهای جک (که به آنها دارهای تکاتصال و دارهای دهانهی بالارونده نیز میگویند) پدالهایشان به جکهایی وصل است که اهرمهایی هستند که قابهای میلهی نخکش را به سمت بالا هل میدهند یا میکشند؛ چارچوبها با نیروی وزن به جای اولیه باز میگردند. چندین قاب میتوانند به یک پدال واحد متصل شوند. قابها همچنین میتوانند توسط بیش از یک پدال بالا برده شوند. این امر به پدالها اجازه میدهد ترکیبهای دلخواهی از قابها را کنترل کنند که به شکل چشمگیری تعداد دهانههای متفاوتی را که میتوان از همان تعداد قاب ایجاد کرد افزایش میدهد. هر تعداد پدال نیز میتواند به طور همزمان درگیر شود، به این معنا که تعداد دهانههای مختلفی که میتوان انتخاب کرد برابر است با دو به توان تعداد پدالها. هشت عدد بزرگ اما منطقی برای پدالهاست که حداکثر ۲۸=۲۵۶ دهانه را ممکن میسازد (که برخی از آنها احتمالاً نخهای کافی در یک طرف نخواهند داشت تا کاربردی باشند). داشتن دهانههای ممکن بیشتر، طرحهای پیچیدهتری مانند بافتهای دیاپر را امکانپذیر میکند.
دارهای جک ساخت و اتصال آسانی دارند (هرچند نه به آسانی دارهای متوازن). بازگشت با نیروی وزن، کارکرد دارهای جک را سنگین میکند. دهانهی یک دار جک برای طول معینی از تار که توسط میلههای نخکش کنار کشیده میشود (عمق دار) کوچکتر است. تارهایی که توسط جکها به سمت بالا کشیده میشوند نیز نسبت به سایر تارها سفتتر هستند (برخلاف دار متوازن که در آن تارها به مقدار مساوی در جهتهای مخالف کشیده میشوند). کشش ناهموار، بافتن یکنواخت را دشوارتر میکند. همچنین حداکثر کشش قابل استفادهی عملی را کاهش میدهد. اگر نخها زبر، متراکم، بسیار بلند یا پرشمار باشند، باز کردن دهانه روی دار جک دشوار خواهد بود. دارهای جک بدون برج (سازهی فوقانی بالای پودان) باید قابهای میلهی نخکش را از زیر بلند کنند و به دلیل برخورد چوب با چوب پرسروصداترند؛ لاستیکهای الاستومری میتوانند صدا را کاهش دهند.
در دارهای کانترمارچ (countermarch)، پدالها به لامهایی بسته میشوند که ممکن است از یک سر بچرخند یا بالا و پایین بلغزند. نیمی از لامها به نوبهی خود به جکهایی متصل هستند که آنها نیز میچرخند و شافتها را به سمت بالا یا پایین هل میدهند یا میکشند. برخی دارهای کانترمارچ به ازای هر شافت دو جک افقی دارند و برخی دیگر یک جک عمودی. هر پدال به تمامی قابهای میلهی نخکش بسته میشود و برخی از آنها را به سمت بالا و بقیه را به سمت پایین میبرد. این امر، ترکیببندی پدالی پیچیدهی دارهای جک را در کنار دهانهی بزرگ و کشش متوازن و یکنواخت دار متوازن، با کارکردی آرام و سبک، امکانپذیر میسازد. متأسفانه، دارهای کانترمارچ پیچیدهتر، ساختشان دشوارتر، اتصالشان کندتر و خرابیپذیریشان بیشتر است.
چارچوب طرح و دار کشویی
دار کشویی (drawloom) برای بافتن پارچهی طرحدار به کار میرود. در یک دار کشویی، از یک ‘چارچوب طرح’ برای کنترل جداگانهی هر تار استفاده میشود که امکان ایجاد طرحهای بسیار پیچیده را فراهم میآورد. یک دار کشویی به دو اپراتور نیاز دارد: بافنده و دستیاری که ‘پسرکش’ یا ‘دخترکش’ نامیده میشود تا چارچوب طرح را مدیریت کند.
اولین پارچههای تأییدشدهی دار کشویی از دولتشهر چو (Chu) به دست آمدهاند و تاریخ آنها به حدود ۴۰۰ قبل از میلاد بازمیگردد. برخی پژوهشگران بر اختراع مستقل آن در سوریهی باستان تأکید دارند، چرا که پارچههای دار کشویی یافتشده در دورا-اروپوس (Dura-Europas) گمان میرود پیش از ۲۵۶ میلادی تهیه شده باشند. دار کشویی در چین در دوران سلسلهی هان اختراع شد. دارهای چندشافتهی پاکار و دارهای ژاکارد برای بافت ابریشم و گلدوزی به کار میرفتند که هر دو صنایع خانگی با کارگاههای امپراتوری بودند. دار کشویی تولید ابریشم را بهبود بخشید و سرعت آن را افزایش داد و نقش مهمی در بافت ابریشم چین ایفا کرد. این دار به ایران، هند و اروپا معرفی شد.
سر دابی
سر دابی (dobby head) دستگاهی است که جایگزین پسرکش میشود، یعنی کمک بافندهای که پیشتر با کشیدن نخهای کشویی، تارها را کنترل میکرد. ‘دابی’ (dobby) تحریفیافتهی ‘پسرکش’ (draw boy) است. دابیهای مکانیکی با استفاده از میخهایی روی میلهها، نخهای کشویی را میکشند تا مجموعهای از اهرمها را بالا ببرند. جایگذاری میخها تعیین میکند کدام اهرمها بالا برده میشوند. توالی میلهها (که به هم بسته شدهاند) به طور مؤثری توالی کار را برای بافنده به خاطر میسپارد. دابیهای کنترلشدهی کامپیوتری به جای میخ از سلنوئید استفاده میکنند.
سر ژاکارد
دستگاه بافندگی ژاکارد (Jacquard loom) یک دستگاه بافندگی مکانیکی است که توسط ژوزف ماری ژاکارد (Joseph Marie Jacquard) در ۱۸۰۱ اختراع شد و فرآیند تولید پارچههای نقشدار با الگوهای پیچیدهای مانند بروکاد، دمشق و ماتلاسه را ساده میکند. این دستگاه توسط کارتهای مشبک با سوراخهای منگنهشده کنترل میشود که هر ردیف از آنها با یک ردیف از طرح مطابقت دارد. ردیفهای متعددی از سوراخها روی هر کارت منگنه میشوند و کارتهای فراوانی که طرح پارچه را تشکیل میدهند به ترتیب به هم متصل میشوند. این دستگاه بر پایهی اختراعات پیشین فرانسویانی چون باسیل بوشون (Basile Bouchon) (۱۷۲۵)، ژان باتیست فالکون (Jean Baptiste Falcon) (۱۷۲۸) و ژاک وکانسون (Jacques Vaucanson) (۱۷۴۰) ساخته شده است. نامیدن آن دستگاه بافندگی چندان دقیق نیست. یک هد ژاکارد میتوانست به دستگاه بافندگی برقی یا دستی متصل شود و هد، کنترل میکرد که کدام نخ تار در حین دهانهگشایی بالا میرود. برای کنترل رنگ نخ پود در حین پودگذاری میشد از ماکوهای متعدد استفاده کرد. دستگاه بافندگی ژاکارد پیشرو کارتخوانهای منگنهشدهی رایانهای در قرن نوزدهم و بیستم است.
پودگذاری (وارد کردن نخ پود)
نخ پود ممکن است به صورت یک گلولهی نخ از دهانه عبور داده شود، اما معمولاً این روش بیش از حد حجیم و ناارگونومیک است. ماکوها به گونهای طراحی میشوند که باریک باشند تا از دهانه عبور کنند؛ مقدار زیادی نخ حمل کنند تا بافنده نیازی به پر کردن مکرر آنها نداشته باشد؛ و اندازه و شکلی ارگونومیک برای بافنده، دستگاه و نخ خاص داشته باشند. همچنین ممکن است برای اصطکاک کم طراحی شوند.
ماکوهای چوبی
ماکوهای چوبی بدون شکاف
در سادهترین شکل، اینها تنها چوبهایی هستند که نخ دور آنها پیچیده شده است. ممکن است شکل خاصی داشته باشند، مانند ماسورهها و استخوانهای بهکاررفته در تاپیسریبافی (ماسورهها روی تارهای عمودی و استخوانها روی تارهای افقی استفاده میشوند).
ماکوهای قایقی
ماکوهای قایقی ممکن است بسته (حفرهی مرکزی با کف توپر) یا باز (سوراخ مرکزی کاملاً از درون عبور میکند) باشند. نخ ممکن است از کناره یا از انتها تغذیه شود. این ماکوها معمولاً برای طولهای ماسورهی ۱۰ سانتیمتر (۴ اینچ) و ۱۵ سانتیمتر (۶ اینچ) ساخته میشوند.
ماکوی پرنده
بافندگان دستی که ماکو را پرتاب میکردند تنها میتوانستند پارچهای به عرض بازوهایشان ببافند. اگر پارچه باید عریضتر میبود، دو نفر این کار را انجام میدادند (اغلب یک بزرگسال با یک کودک). جان کی (John Kay) (۱۷۰۴–۱۷۷۹) در ۱۷۳۳ ماکوی پرنده را ثبت اختراع کرد. بافنده چوب پودزنی را در دست میگرفت که از طریق بندهایی به دستگاهی در هر دو انتهای دهانه متصل بود. با یک تکان مچ دست، یک بند کشیده میشد و ماکو با نیرو، سرعت و کارایی چشمگیری از دهانه به سمت دیگر پرتاب میشد. با یک تکان در جهت مخالف، ماکو به عقب پرتاب میشد. یک بافنده به تنهایی کنترل این حرکت را داشت، اما ماکوی پرنده میتوانست پارچههایی بسیار عریضتر از طول بازو را با سرعتهایی بسیار بیشتر از آنچه با ماکوی دستی امکانپذیر بود، ببافد.
ماکوی پرنده یکی از پیشرفتهای کلیدی در بافندگی بود که به شعلهور شدن انقلاب صنعتی کمک کرد. کل حرکت پودزنی دیگر به مهارت دستی متکی نبود و تنها مسئلهای از زمان بود تا بتوان آن را با چیزی غیر از انسان به حرکت درآورد.
پودگذاری در دستگاههای بافندگی برقی
انواع مختلف دستگاههای بافندگی برقی اغلب بر اساس روشی که نخ پود یا پیک در تار وارد میشود تعریف میشوند. پیشرفتهای فراوانی در پودگذاری صورت گرفته تا پارچهی تولیدشده مقرونبهصرفهتر باشد. نرخ پودگذاری عامل محدودکنندهای در سرعت تولید است. تا ۲۰۱۰، دستگاههای بافندگی صنعتی میتوانند با سرعت ۲٬۰۰۰ پودگذاری در دقیقه ببافند.
پنج نوع اصلی از پودگذاری وجود دارد که به شرح زیر است:
- ماکویی: اولین دستگاههای بافندگی برقی از نوع ماکویی بودند. قرقرههای نخ پود در حین حرکت ماکو در دهانه باز میشوند. این روش بسیار شبیه روشهای پرتابهای بافندگی است، با این تفاوت که قرقرهی نخ پود روی ماکو ذخیره میشود. این دستگاهها در تولید صنعتی مدرن منسوخ تلقی میشوند زیرا حداکثر میتوانند به ۳۰۰ پودگذاری در دقیقه برسند.
- دستگاه بافندگی جت هوا: یک دستگاه بافندگی جت هوا از جریانهای کوتاه و سریع هوای فشرده برای راندن نخ پود از دهانه و تکمیل بافت استفاده میکند. جتهای هوا سریعترین روش سنتی بافندگی در تولید مدرن هستند و قادرند به ۱٬۵۰۰ پودگذاری در دقیقه برسند. با این حال، مقدار هوای فشردهی موردنیاز برای کار این دستگاهها و پیچیدگی نحوهی قرارگیری جتهای هوا، آنها را پرهزینهتر از دستگاههای دیگر میکند.
- دستگاه بافندگی جت آب: دستگاههای بافندگی جت آب از همان اصل دستگاههای جت هوا استفاده میکنند، اما از آب تحت فشار برای راندن نخ پود بهره میبرند. مزیت این نوع بافندگی آن است که قدرت آب در جایی که آب مستقیماً در محل در دسترس باشد ارزانتر است. تعداد پودگذاری در دقیقه میتواند به ۱٬۰۰۰ برسد.
- دستگاه بافندگی راپیر: این نوع بافندگی بسیار متنوع است، چرا که دستگاههای راپیر میتوانند با طیف گستردهای از نخها ببافند. انواع مختلفی از راپیرها وجود دارند، اما همه از یک سیستم قلاب متصل به میله یا تسمهی فلزی برای عبور دادن پیک از دهانه استفاده میکنند. این دستگاهها به طور معمول در تولید عادی به ۷۰۰ پودگذاری در دقیقه میرسند.
- پرتابهای: دستگاههای بافندگی پرتابهای از جسمی استفاده میکنند که معمولاً توسط نیروی فنر از دهانه پرتاب میشود و توسط یک سری شانهها در طول عرض پارچه هدایت میشود. سپس پرتابه از نخ پود جدا و به طرف مخالف دستگاه بازگردانده میشود تا دوباره استفاده شود. برای افزایش سرعت پودگذاری، از چندین پرتابه همزمان استفاده میشود. حداکثر سرعت این دستگاهها میتواند تا ۱٬۰۵۰ پودگذاری در دقیقه برسد.
- دایرهای: دستگاههای بافندگی دایرهای مدرن از تا ده ماکو برای نخهای پود استفاده میکنند که توسط آهنرباهای الکتریکی از پایین در حرکتی دایرهای رانده میشوند و بادامکها نخهای تار را کنترل میکنند. تارها با هر عبور ماکو بالا و پایین میروند، برخلاف روش معمول بالا بردن همهی آنها به یکباره. دستگاههای بافندگی دایرهای برای تولید لولههای پارچهای بدون درز برای محصولاتی مانند جوراب، گونی، پوشاک، شیلنگهای پارچهای (مانند شیلنگ آتشنشانی) و موارد مشابه استفاده میشوند.
دفتینزنی
جدیدترین نخ پودی باید به لبهی بافت کوبیده شود. کوبیدن را میتوان با یک چوب بلند که در دهانه موازی با پود قرار میگیرد (کوبهی شمشیری)، یک چوب کوتاهتر که میان نخهای تار عمود بر تار و پود قرار داده میشود (کوبهی سنجاقی)، یک شانه، یا یک رید (شانهای که هر دو سرش بسته است و باید از میان آن نخ کشیده شود، یعنی نخهای تار هنگام چلهکشی از میانش رد شوند) انجام داد. در دستگاههای بافندگی با میلهی صلب، میله میتواند بهجای رید بهکار رود.
حرکات ثانویه
مکانیزم دندی
دستگاههای دندی (Dandy) که در سال ۱۸۰۲ ثبت اختراع شدند، پارچهی تمامشده را بهطور خودکار میپیچیدند و طول لبهی بافت را همواره ثابت نگه میداشتند. این دستگاهها بافندگی دستی را بهطور چشمگیری سرعت بخشیدند (که در دههی ۱۸۰۰ هنوز بخش عمدهای از صنعت نساجی بود). مکانیزمهای مشابهی در دستگاههای بافندگی برقی نیز بهکار رفتند.
قالبهای کناری (تمپل)
قالبهای کناری برای جلوگیری از جمعشدن عرضی پارچه در حین بافت عمل میکنند. برخی دستگاههای بافندگی با تار وزنهدار، قالبهای کناری ساختهشده از وزنههای دستگاه بافندگی داشتند که با طناب آویزان میشدند تا پارچه را در جهت عرضی بکشند. دستگاههای دیگر ممکن است قالبهای کناریای داشته باشند که به قاب بسته میشوند، یا قالبهایی که از قلابهایی با میلهای قابل تنظیم میان آنها تشکیل شدهاند. دستگاههای بافندگی برقی ممکن است از استوانههای قالب کناری استفاده کنند. سنجاقها میتوانند ردیفی از سوراخها در کنارههای پارچه بهجا بگذارند (این سوراخها ممکن است از سنجاقهای دستگاه استنتر که در پردازش پس از بافت بهکار میروند، باشند).
قابها
قابهای دستگاه بافندگی را میتوان بر اساس جهت نخهای تار بهطور کلی به دو دستهی دستگاههای افقی و دستگاههای عمودی تقسیم کرد. تقسیمبندیهای جزئیتر بسیاری نیز وجود دارند. اکثر طرحهای قاب دستگاه بافندگی دستی را میتوان بهسادگی ساخت.
دستگاه بافندگی کمری
دستگاه بافندگی کمری (که به دستگاه بافندگی کمربندی نیز معروف است) یک دستگاه بافندگی ساده با ریشههای باستانی است که هنوز در بسیاری از فرهنگهای جهان استفاده میشود (مانند بافندگی منسوجات آندی (Andean)، و در آسیای مرکزی، شرقی و جنوبی). این دستگاه از دو چوب یا میله تشکیل شده است که نخهای تار میان آنها کشیده میشوند. یک میله به یک شیء ثابت متصل است و میلهی دیگر به بافنده، معمولاً توسط یک تسمه که دور کمر بافنده میبندند. بافنده به عقب تکیه میدهد و از وزن بدن خود برای ایجاد کشش در دستگاه استفاده میکند.
هم منسوجات ساده و هم پیچیده را میتوان روی دستگاههای بافندگی کمری بافت. این دستگاهها پارچهی باریک تولید میکنند: عرض پارچه به طول دستهای باز بافنده محدود است. این دستگاهها میتوانند بهراحتی منسوجات تارنما تولید کنند که اغلب با الگوهای پیچیدهی برجستهی دستی بافتهشده با تکنیکهای تار مکمل و تار اضافی و بروکاد تزئین میشوند. بافتهای متعادل نیز روی دستگاه بافندگی کمری امکانپذیرند.
دستگاه بافندگی با تار وزنهدار
دستگاه بافندگی با تار وزنهدار یک دستگاه بافندگی عمودی است که ممکن است در دورهی نوسنگی پدید آمده باشد. ویژگی تعریفکنندهی آن، وزنههای آویزان (وزنههای دستگاه بافندگی) است که دستههای نخهای تار را کشیده نگه میدارند. اغلب، نخ تار اضافی دور وزنهها پیچیده میشود. هنگامی که بافنده به اندازهی کافی به پایین بافته باشد، بخش تکمیلشده (لبهی بافت) میتواند دور تیر بالایی پیچیده شود و طولهای اضافی نخ تار میتوانند از وزنهها باز شوند تا بافت ادامه یابد. این کار بافنده را از محدودیت اندازهی عمودی آزاد میکند. در جهت افقی، عرض به طول دستهای باز محدود است؛ بافت پارچهی پهن به دو بافنده نیاز دارد که کنار هم جلوی دستگاه بایستند.
بافتهای ساده و بافتهای پیچیده که به بیش از دو دهانهی متفاوت نیاز دارند، هر دو را میتوان روی دستگاه بافندگی با تار وزنهدار بافت. این دستگاهها همچنین میتوانند برای تولید تاپیسری (tapestry) استفاده شوند.
دستگاه بافندگی میخی یا کفی
در دستگاههای بافندگی میخی، تیرها را میتوان بهسادگی با قلاب کردن آنها پشت میخهایی که در زمین کوبیده شدهاند از هم جدا نگه داشت و برای تنظیم کشش از گوه یا بند استفاده میشود. دستگاههای بافندگی میخی ممکن است قطعات کناری افقی داشته باشند که تیرها را از هم جدا نگه میدارند.
این دستگاهها بهراحتی نصب و برچیده میشوند و حمل آنها آسان است، بنابراین در میان بافندگان کوچنشین محبوبیت دارند. بهطور کلی تنها برای تولید مقالات بافتنی نسبتاً کوچک استفاده میشوند. شهرنشینان احتمالاً از دستگاههای بافندگی کفی افقی استفاده نمیکنند زیرا فضای زیادی از کف اشغال میکنند، و بافندگان حرفهای تماموقت نیز احتمالاً از آنها استفاده نمیکنند زیرا ارگونومیک نیستند. ارزانی و قابلحمل بودن برای بافندگان حرفهای شهری کمتر مهم است.
دستگاه بافندگی با پدال
در یک دستگاه بافندگی با پدال، دهانهسازی توسط پاها که روی پدالها فشار میآورند کنترل میشود.
قدیمیترین شواهد یک دستگاه بافندگی افقی روی یک ظرف سفالی در مصر باستان یافت شده که به سال ۴۴۰۰ قبل از میلاد تاریخگذاری شده است. این دستگاه یک دستگاه قابدار بود که به پدالهایی برای بالا بردن نخهای تار مجهز بود و دستهای بافنده را آزاد میگذاشت تا نخ پود را رد کند و بکوبد.
یک دستگاه بافندگی گودالی دارای گودالی برای پدالهاست که تنش منتقلشده از طریق قاب بسیار کوتاهتر را کاهش میدهد.
در یک دستگاه بافندگی چوبی با شفت عمودی، میلههای راهنما در شفت در جای خود ثابت هستند. نخهای تار بهصورت یکدرمیان از میان یک میلهی راهنما و از میان فضای بین میلههای راهنما (دهانه) رد میشوند، بهطوریکه بالا بردن شفت نیمی از نخها (آنهایی که از میان میلههای راهنما رد شدهاند) را بالا میبرد و پایین بردن شفت همان نخها را پایین میآورد — نخهایی که از فضاهای بین میلههای راهنما رد شدهاند در جای خود باقی میمانند.
یک دستگاه بافندگی با پدال برای بافت نقشدار ممکن است تعداد زیادی هارنس یا یک سر کنترل داشته باشد. برای مثال، میتوان یک ماشین ژاکارد (Jacquard) به آن متصل کرد.
دستگاههای بافندگی تاپیسری
تاپستری میتواند پودهایی بسیار پیچیده داشته باشد، چرا که رشتههای مختلفِ پود با رنگهای گوناگون برای شکل دادن به نقش به کار میروند. سرعت پایینتر است و ممکن است ابزارهای دهنهبازکن و پودگذار سادهتر باشند. دارهای بافندگی که برای بافتِ تاپستریِ سنتی به کار میروند نه «تارِ عمودی» و «تارِ افقی»، بلکه «تارِ بالا» یا «تارِ پایین» نامیده میشوند (اصطلاحاتِ فرانسوی haute-lisse و basse-lisse نیز در انگلیسی کاربرد دارند).
بافتِ روبان، نوار و اینکل
دارهای اینکل (Inkle) دارهایی باریک هستند که برای بافتِ قطعاتِ باریک به کار میروند. از آنها برای ساختنِ نوارهای باریکِ تارنما مانند روبان، نوار یا چسبِ پارچهای استفاده میشود. این دارها اغلب بسیار کوچکاند؛ برخی روی میز استفاده میشوند، برخی دیگر دارهای کمری با میلمیز صلباند و بهراحتی حمل میشوند.
دارهای وصلهدوزی
دارهای دستی بسیار کوچکی وجود دارند که به دارهای وصلهدوزی (darning loom) معروفاند. این دارها به گونهای ساخته شدهاند که زیرِ پارچهی در حالِ تعمیر جای گیرند و معمولاً از یک سو با یک کش به پارچه متصل میشوند و از سوی دیگر با شیاری که دورِ بخشِ تخممرغیشکلِ دار قرار دارد در جای خود نگه داشته میشوند. ممکن است میلمیزهایی از قلابهای چرخانِ تاشو داشته باشند. برخی دیگر از وسایلی که با نامِ دارِ وصلهدوزی فروخته میشوند تنها یک تخمِ وصله و یک قطعهی شانهمانندِ جداگانه با دندانههایی برای انداختنِ تار هستند؛ از اینها برای تعمیرِ لباسهای بافتنی استفاده میشود و شبیه یک قرقرهی بافتنیِ خطی هستند. دارهای وصلهدوزی در دورانِ جیرهبندیِ پوشاک در جنگِ جهانیِ دوم در بریتانیا و کانادا به فروش میرسیدند و برخی از آنها دستساز هستند.
دارهای دستیِ دایرهای
دارهای دایرهای برای تولیدِ لولههای بدونِ درزِ پارچه در محصولاتی مانند جوراب، کیسه، پوشاک، شلنگهای پارچهای (مانندِ شلنگِ آتشنشانی) و موارد مشابه به کار میروند. بافتِ تختهای نیز میتواند برای بافتنِ لوله، از جمله لولههایی که از هم جدا میشوند و به هم میپیوندند، استفاده شود.
جیگهای کوچکی که برای بافتنیِ دایرهای نیز به کار میروند گاهی دارِ دایرهای نامیده میشوند، اما از آنها برای بافتنی استفاده میشود، نه بافندگی.
از دارِ دستی تا دارِ مکانیکی
دارِ مکانیکی داری است که با منبعِ انرژیای غیر از عضلاتِ بافنده کار میکند. پس از پیدایشِ دارهای مکانیکی، دارهای دیگر «دارِ دستی» نامیده شدند. بیشترِ پارچهها اکنون روی دارهای مکانیکی بافته میشوند، اما برخی هنوز هم روی دارهای دستی بافته میشوند.
توسعهی دارهای مکانیکی تدریجی بود. تواناییهای دارهای مکانیکی بهتدریج گسترش یافت، اما دارهای دستی برای بیشترِ دهههای ۱۸۰۰ مقرونبهصرفهترین روشِ تولیدِ برخی انواعِ منسوجات باقی ماندند. بسیاری از بهبودها در سازوکارِ دار ابتدا بر روی دارهای دستی اِعمال شد (مانندِ دارِ دندی) و بعداً در دارهای مکانیکی ادغام گردید.
ادموند کارترایت (Edmund Cartwright) در ۱۷۸۵ یک دارِ مکانیکی ساخت و آن را ثبتِ اختراع کرد و این همان دستگاهی بود که صنعتِ نوپای پنبه در انگلستان از آن بهره گرفت. دارِ ابریشمبافیِ ساختهشده توسطِ ژاک وُکانسون (Jacques Vaucanson) در ۱۷۴۵ بر اساسِ همان اصول کار میکرد، اما بیش از این توسعه نیافت. اختراعِ ماکوی پرنده توسطِ جان کی (John Kay) به بافندهی دستی امکان داد تا پارچهی پهن را بدونِ کمککار ببافد و برای توسعهی یک دارِ مکانیکیِ موفقِ تجاری نیز نقشِ کلیدی داشت. دارِ کارترایت ناکارآمد بود، اما ایدههای پشتِ آن توسطِ مخترعانِ بسیاری در منطقهی منچستر در انگلستان پرورش یافت. تا ۱۸۱۸، ۳۲ کارخانه با ۵٬۷۳۲ دار در این منطقه وجود داشت.
دارِ هوروکس (Horrocks) عملی بود، اما این دارِ رابرتز (Roberts Loom) در ۱۸۳۰ بود که نقطهی عطف را رقم زد. تغییراتِ تدریجی در سه حرکتِ اصلی ادامه یافت. مشکلاتِ آهارزنی، توقفخودکار، دریافتِ یکنواخت و یک پهننگهدار برای حفظِ عرضِ پارچه همچنان پابرجا بود. در ۱۸۴۱، کِنورثی (Kenworthy) و بولو (Bullough) دارِ لنکشایر (Lancashire Loom) را تولید کردند که خودکار یا نیمهخودکار بود. این دستگاه به یک جوانک امکان میداد که شش دار را بهطورِ همزمان اداره کند. بنابراین، برای کالیکوهای ساده، دارِ مکانیکی از نظرِ اقتصادی کارآمدتر از دارِ دستی شد؛ با این حال، برای نقشهای پیچیدهای که از یک دابی یا سرِ ژاکار استفاده میکردند، کارها تا دههی ۱۸۷۰ همچنان به بافندگانِ دستی سپرده میشد. تغییراتِ تدریجیای مانندِ دارِ دیکینسون (Dickinson Loom) انجام گرفت که به دارِ نورتروپِ (Northrop Loom) کاملاً خودکار انجامید؛ این دار توسطِ مخترعِ اهلِ کیگلی به نامِ نورتروپ ابداع شد که برای شرکتِ دریپر (Draper Corporation) در هوپدیل کار میکرد. این دار هنگامی که پیرن خالی میشد، ماکو را دوباره پُر میکرد. مدلهای E و X دریپر از ۱۹۰۹ محصولاتِ پیشرو شدند. این محصولات با الیافِ مصنوعی مانندِ ریون به چالش کشیده شدند.
تا ۱۹۴۲، دارهای سولزر (Sulzer) و راپیر که سریعتر، کارآمدتر و بدونِ ماکو بودند معرفی شده بودند.
نمادگرایی و اهمیتِ فرهنگی
دار نمادِ آفرینشِ کیهانی و بافتاری است که سرنوشتِ فردی بر آن تنیده میشود. این نمادگرایی در افسانهی کلاسیکِ آراخنه (Arachne) تجلی یافته است که توسطِ الهه آتنا (Athena)، که از مهارتِ او در هنرِ خداگونهی بافندگی رشک میبرد، به عنکبوت تبدیل شد. در تمدنِ مایا، الهه ایکسچل (Ixchel) در آغازِ زمان به اولین زن آموخت که چگونه ببافد.
تحلیل رزمد: دستگاه بافندگی از نخ تا پارچه، از دست تا ماشین
دستگاه بافندگی یا دار قالی در سادهترین تعریفش ابزاری است برای نگهداشتن نخهای تار در حالت کشیده تا نخهای پود بتوانند میان آنها رد شوند و پارچه شکل بگیرد. این مقاله نشان میدهد که پشت همین اصل ساده، دنیایی از تنوع فنی وجود دارد: از دارهای سبک کوچنشینان تا دارهای جاکارد کنترلشده با کارتهای منگنه، و از دارهای وزندار که احتمالاً از دوران نوسنگی وجود داشتهاند تا ماشینهای صنعتی که در سال ۲۰۱۰ به دو هزار درج پود در دقیقه رسیدهاند.
سه حرکت بنیادی دستگاه بافندگی یعنی دهانهگشایی، پودگذاری و کوبیدن پود، در تمام انواع دار مشترک است. تفاوتها در شیوهی اجرای این سه حرکت است: دارهای موازنهای، جک، و ضدراهنما هر کدام توازن متفاوتی از سادگی، دقت، و انعطاف ایجاد میکنند. در همین راستا، پیشرفت از ماکو پرتابی دستی تا ماکوهای هوا و آبفشار و راپیر، تاریخ انقلاب صنعتی نساجی را روایت میکند.
دار قالی فقط یک ابزار فنی نیست؛ در فرهنگهای گوناگون نمادی از خلق جهان و سرنوشت بوده است. از اسطورهی آراخنه در یونان باستان تا ایکسچل الههی مایا که بافندگی را به نخستین زن آموخت، این دستگاه همواره بار معنایی فراتر از کاربردش داشته است.
نکتههای کلیدی
- هر دستگاه بافندگی برای نگهداشتن نخهای تار در کشش و رد کردن نخ پود میان آنها طراحی شده است.
- سه حرکت اصلی دهانهگشایی، پودگذاری و کوبیدن پود در تمام انواع دار مشترک است.
- قدیمیترین شواهد دار افقی روی یک ظرف سفالی از مصر باستان مربوط به حدود ۴۴۰۰ پیش از میلاد یافت شده است.
- ماکوی پروازی یکی از پیشرفتهای کلیدی در بافندگی بود که به شعلهور شدن انقلاب صنعتی کمک کرد.
- دستگاه جاکارد که جوزف ماری جاکارد در ۱۸۰۱ اختراع کرد، با کارتهای منگنهدار پیچیدهترین بافتها را ممکن ساخت و پیشینهی کارتخوان رایانهای محسوب میشود.
- تا سال ۲۰۱۰ ماشینهای صنعتی به سرعت دو هزار درج پود در دقیقه رسیدهاند.
- نوع دار با سبک زندگی بافنده پیوند دارد: دارهای سبک برای کوچنشینان، دارهای بلند یا تاشو برای شهرنشینان.
این دانستهها به چه کار خوانندهی امروزی میآید؟
اگر به دنبال خرید پارچه یا شناخت کیفیت آن هستید، دانستن نوع دار بافندگی مورد استفاده میتواند به شما کمک کند. پارچههایی که روی دارهای جاکارد یا دابی بافته میشوند معمولاً طرحهای پیچیدهتری دارند، در حالی که پارچههای سادهتر و یکدستتر اغلب حاصل دارهای موازنهای یا جک هستند. همچنین پارچههای دستبافت که هنوز هم روی دارهای دستی تولید میشوند، به دلیل ماهیت تولید، معمولاً تنوع و گرمای بصری بیشتری دارند.
برای کسانی که به صنایع دستی و بافندگی سنتی علاقه دارند، آشنایی با انواع دار از دار کولهپشتی تا دار وزندار به انتخاب ابزار مناسب با فضا، نوع بافت مورد نظر و سبک زندگی کمک میکند. دار کولهپشتی کوچک، قابل حمل و مناسب برای بافتهای باریک است، در حالی که دار پاکارِ کامل فضای بیشتری میخواهد اما امکان بافتهای متنوعتر را فراهم میکند.
بیشتر بخوانید: پارچهی بافته: ساختار، انواع و کاربرد در مد، پارچه توییل: بافتی که پشت بهترین لباسهای جهان پنهان است
منابع
منبع و مجوز: این نوشته ترجمهی فارسیِ مقالهی «Loom» از ویکیپدیای انگلیسی (نسخهی ترجمهشده) است که نویسندگانِ ویکیپدیا آن را تحت مجوزِ Creative Commons Attribution-Share Alike 4.0 منتشر کردهاند. متنِ این نوشته، شاملِ ترجمه و بخشِ «تحلیل رزمد»، تحت همین مجوز منتشر میشود و با ذکرِ منبع قابلِ بازنشر است.
تغییرات نسبت به اصل: ترجمه به فارسی؛ حذفِ پانویسها، شمارهی ارجاعها، جعبههای اطلاعات و بخشهای پایانی (مانندِ «جستارهای وابسته»، «منابع» و «پیوند به بیرون»)؛ و افزودنِ بخشِ «تحلیل رزمد».
تصاویر: فقط تصاویرِ دارای مجوزِ آزاد از ویکیمدیا کامنز؛ نامِ پدیدآورنده و مجوزِ هر تصویر زیرِ همان تصویر آمده و مجوزِ هر تصویر فقط شاملِ همان تصویر است.
اگر مطالب ما برایتان مفید است، سایت را در گوگل بهعنوان «منبع ترجیحی» انتخاب کنید.
انتخاب بهعنوان منبع ترجیحی در گوگل

 تایید شده توسط دیجیکالا